

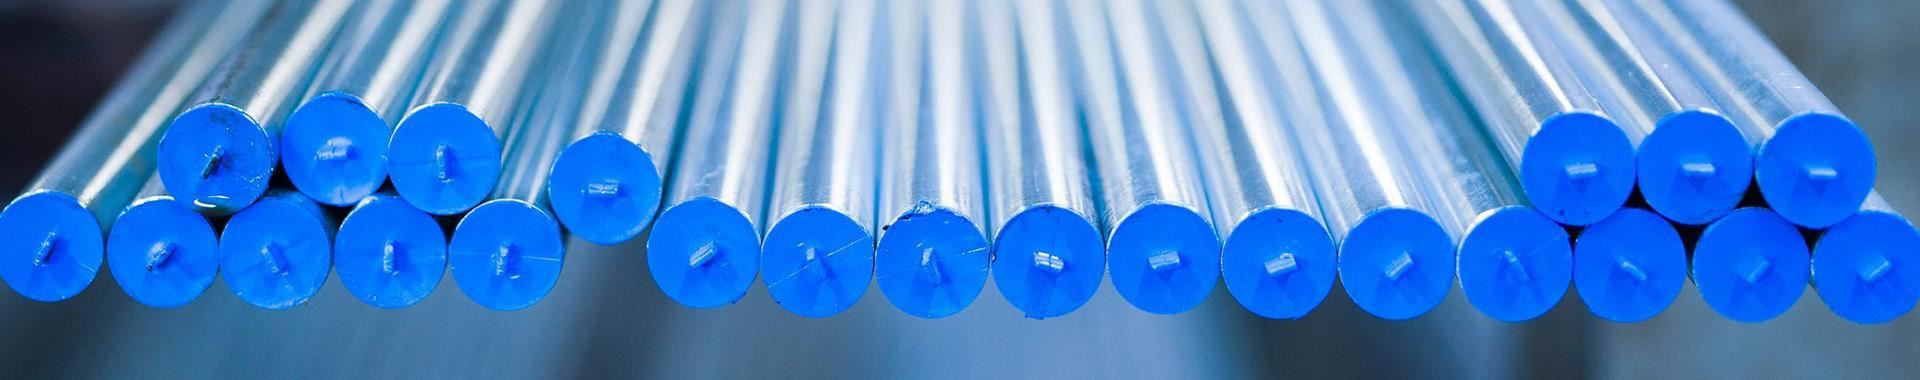
उत्पाद विवरण
सीमलेस स्टील पाइप पूरे गोल स्टील में छेद करके बनाया जाता है। स्टील पाइप की सतह पर कोई वेल्ड नहीं होता है, जिसे सीमलेस स्टील पाइप कहा जाता है।
उत्पादन विधि के अनुसार, सीमलेस स्टील पाइप को हॉट-रोल्ड सीमलेस स्टील पाइप, कोल्ड-रोल्ड सीमलेस स्टील पाइप, कोल्ड-ड्रॉ सीमलेस स्टील पाइप, एक्सट्रूडेड सीमलेस स्टील पाइप आदि में विभाजित किया जा सकता है।
क्रॉस-सेक्शनल आकार के अनुसार, सीमलेस स्टील पाइप को गोल और विशेष आकार के पाइप में विभाजित किया जाता है। विशेष आकार के पाइपों में वर्गाकार, अंडाकार, त्रिकोण, षट्भुज, तरबूज के बीज, तारा, पट्टी शामिल हैं
फिनन्ड ट्यूब विभिन्न जटिल आकृतियों में उपलब्ध हैं, जिनमें सबसे बड़ा व्यास 900 मिमी और सबसे छोटा व्यास 4 मिमी है।
उद्देश्य के आधार पर, मोटी दीवार वाले सीमलेस स्टील पाइप और पतली दीवार वाले सीमलेस स्टील पाइप होते हैं।
सीमलेस स्टील पाइप का उपयोग मुख्य रूप से पेट्रोलियम भूवैज्ञानिक ड्रिलिंग पाइप, पेट्रोकेमिकल उद्योग के लिए क्रैकिंग पाइप, बॉयलर पाइप, बीयरिंग पाइप और ऑटोमोबाइल, ट्रैक्टर और विमानन के लिए उच्च परिशुद्धता संरचनात्मक स्टील पाइप के रूप में किया जाता है।
लागू कोड
1.एएसएमई एसए-450 (और संबंधित एएसएमई/एएसटीएम सामग्री विनिर्देश) कार्बन स्टील ट्यूबों के लिए मान्य है
2. एएसएमई एसए-210
3.एएसएमई एसए-192
4. एएसएमई एसए-178
5. एएसएमई एसए-213
6. एएसएमई एसए -1016 (और संबंधित एएसएमई/एएसटीएम सामग्री विनिर्देश) फेरिटिक, ऑस्टेनिटिक मिश्र धातु इस्पात और स्टेनलेस स्टील ट्यूबों के लिए मान्य है
7. एएसएमई एसबी-407
8. एएसएमई एसबी-423
9.एएसटीएम ए179
10.A192
11.A213
12.A269
13.A210
परिभाषा(ओं) और संक्षिप्तीकरण(ओं)
| मेरी तरह | यांत्रिक इंजीनियरों का अमरीकी समुदाय |
| एएसटीएम | अमेरिकन सोसाइटी फार टेस्टिंग एंड मैटरियल्स |
| एडब्ल्यूएस | अमेरिकन वेल्डिंग सोसाइटी |
| सीई | अनुरूपता यूरोपीन=(यूरोपीय पुष्टि) |
| सीएमटीआर | प्रमाणित सामग्री परीक्षण रिपोर्ट |
| एन | यूरो मानदंड |
| पीईडी | दबाव उपकरण निर्देश |
| पीओ | क्रय आदेश |
| अनुसूचित जनजाति | स्केल की मोटाई |
| यूएनएस | एकीकृत क्रमांकन प्रणाली |
वर्गीकरण
| प्रोडक्ट का नाम | सामग्री | मानक | विनिर्देश | आवेदन | ||
| अलॉय स्टील |
12Cr1MoVG 12सीआरएमओजी 15सीआरएमओजी 12सीआर2मो सीआर5मो Cr9Mo 10Cr9Mo1VNb 15निक्यूमोएनबी5 12Cr2MoWVTiB<钢研102> |
जीबी5310-1995 जीबी6479-2000 जीबी9948-2006 डीआईएन17175-79 एएसटीएम SA335 एएसटीएम SA213 जेआईएसजी3467-88 जेआईएसजी3458-88 |
∮8-1240*1-200 |
पेट्रोलियम, रसायन उद्योग, बिजली, पर लागू बॉयलर उद्योग के लिए उच्च तापमान और निम्न तापमान प्रतिरोध, संक्षारण प्रतिरोध के लिए सीमलेस स्टील पाइप |
||
| स्टेनलेस स्टील पाइप |
क्र18Ni9<304> क्र19Ni10<304L> क्र25Ni20<310S> क्र17Ni12Mo2<316> क्र17Ni14Mo2<316L> 1सीआर18नि9टीआई<321> 0Cr18Ni10Ti क्र18Ni11Nb<347> |
जीबी/टी14975-2002 जीबी/टी14976-2002 जीबी13296-2007 एएसटीएम ए213 एएसटीएम ए269 एएसटीएम ए312 जेआईएस जी3459 दीन 17458 |
∮6-630*0.5-60 |
पेट्रोलियम, विमानन, गलाने, भोजन, पर लागू जल संरक्षण, बिजली, रसायन उद्योग, रसायन विज्ञान, रासायनिक फाइबर, फार्मास्युटिकल मशीनरी और अन्य उद्योग |
||
| क्रायोजेनिक पाइप |
16MnDG,10MnDG,09DG 09Mn2VDG,06Ni3MoDG एएसटीएम ए333ग्रेड1 एएसटीएम ए333ग्रेड3 एएसटीएम ए333ग्रेड4 एएसटीएम ए333ग्रेड6 एएसटीएम ए333ग्रेड7 एएसटीएम ए333ग्रेड8 एएसटीएम ए333ग्रेड9 एएसटीएम ए333ग्रेड10 एएसटीएम ए333ग्रेड11 |
जीबी/टी18984-2003 एएसटीएम ए333 |
∮8-1240*1-200 |
-45 डिग्री --195 डिग्री निम्न-तापमान दबाव पोत पाइपलाइनों पर लागू और कम तापमान वाले हीट एक्सचेंजर पाइपलाइनों के लिए सीमलेस स्टील पाइप |
||
| उच्च दबाव बॉयलर ट्यूब |
20G एएसटीएम एसए106बी/सी एएसटीएम SA210A/C ST45.8-III |
जीबी5310-1995 एएसटीएम SA106 एएसटीएम SA210 डीआईएन17175-79 |
∮8-1240*1-200 |
उच्च दबाव बॉयलर हीटिंग ट्यूब के निर्माण के लिए उपयुक्त, हेडर, स्टीम पाइप, आदि। |
||
| उच्च दाब उर्वरक पाइप |
10 20 करीब 1.6 करोड़ |
जीबी6479-2000 | ∮8-1240*1-200 | -40--400 डिग्री के कामकाजी तापमान और {{1}एमपीए के कामकाजी दबाव वाले रासायनिक उपकरणों और पाइपलाइनों पर लागू | ||
| तेल क्रैकिंग पाइप |
10 20 |
जीबी9948-2006 |
|
तेल रिफाइनरियों के लिए फर्नेस ट्यूब, हीट एक्सचेंजर ट्यूब और पाइप | ||
| निम्न और मध्यम दबाव बॉयलर ट्यूब |
10# 20# करीब 1.6 करोड़ |
जीबी3087-2008 |
∮8-1240*1-200 |
निम्न दबाव और मध्यम दबाव बॉयलर और विभिन्न संरचनाओं के लोकोमोटिव बॉयलर के निर्माण के लिए उपयुक्त | ||
| द्रव वितरण पाइप |
10#,20# एएसटीएम ए106ए,बी,सी,ए53ए,बी करीब 1.6 करोड़ |
जीबी/टी8163-2008 एएसटीएम ए106 एएसटीएम ए53 |
∮8-1240*1-200 |
तरल पदार्थ पहुंचाने के लिए उपयुक्त सामान्य सीमलेस स्टील पाइप | ||
| सामान्य संरचनात्मक पाइप |
10#,20#,45#,27SiMn एएसटीएम ए53ए,बी करीब 1.6 करोड़ |
जीबी/टी8162-2008 जीबी/टी17396-1998 एएसटीएम ए53 |
∮8-1240*1-200 |
सामान्य संरचनाओं, इंजीनियरिंग समर्थन, यांत्रिक प्रसंस्करण आदि पर लागू। | ||
| तेल आवरण |
J55,K55,N80,L80 C90,C95,P110 |
एपीआई स्पेक 5सीटी ISO11960 |
∮60.23-508.00 *4.24-16.13 |
तेल पाइप का उपयोग तेल के कुएं से तेल या प्राकृतिक गैस निकालने के लिए किया जाता है। आवरण का उपयोग तेल और गैस कुएं की दीवार के रूप में किया जाता है। | ||
| पाइप लाइन |
A,B,X42,X46,X52,X56,X60,X65,X70,X80 L245,L290,L360,L415,L450 |
एपीआई स्पेक 5एल जीबी/टी9711.1 जीबी/टी9711.2 |
∮32-1240*3-100 |
तेल और गैस उद्योग में ऑक्सीजन, पानी और तेल परिवहन पाइप के लिए उपयोग किया जाता है | ||
| सीधे सीवन स्टील पाइप |
20,Q195,Q215A,B Q235A,B,Q345A,B,C,D,E |
जीबी/टी13793-1992 जीबी3091-2001 |
∮32-630*1-30 |
सामान्य संरचनात्मक समर्थन, कम दबाव वाले द्रव वितरण आदि के लिए उपयुक्त। | ||
| सर्पिल स्टील पाइप |
Q235A-B,Q345A-E |
एसवाई/टी5037-2000 |
219-2820*4-20 |
कम दबाव वाले द्रव परिवहन के लिए उपयोग किए जाने वाले स्टील पाइप के लिए उपयुक्त |
उत्पादन
प्रक्रिया:
बिलेट ट्यूब - निरीक्षण - छीलना - निरीक्षण - गर्म करना - छिद्रण - अचार बनाना - पीसना - स्नेहन और हवा में सुखाना - वेल्डिंग हेड - ठंडा खींचना - समाधान उपचार - अचार बनाना - अचार बनाना और पारित करना - निरीक्षण - कोल्ड रोलिंग - डीग्रीजिंग - काटना - हवा में सुखाना - आंतरिक पॉलिशिंग - बाहरी पॉलिशिंग - निरीक्षण - अंकन - तैयार उत्पाद पैकेजिंग
विनिर्माण प्रक्रिया:
विभिन्न उत्पादन विधियों के अनुसार, इसे हॉट रोल्ड ट्यूब, कोल्ड रोल्ड ट्यूब, कोल्ड ड्रॉन ट्यूब, एक्सट्रूडेड ट्यूब में विभाजित किया जा सकता है (1) हॉट रोल्ड सीमलेस पाइप आमतौर पर स्वचालित पाइप रोलिंग मिलों पर उत्पादित होते हैं। ठोस ट्यूब का निरीक्षण करने और सतह के दोषों को दूर करने के बाद, इसे आवश्यक लंबाई में काटा जाता है, ट्यूब के छिद्रित अंत चेहरे पर केंद्रित किया जाता है, और फिर हीटिंग के लिए हीटिंग भट्ठी में भेजा जाता है और छिद्रक पर छिद्रित किया जाता है। छिद्र करते समय यह घूमता रहता है और लगातार आगे बढ़ता रहता है। रोलर्स और हेड की कार्रवाई के तहत धीरे-धीरे ट्यूब के अंदर एक गुहा बन जाती है, जिसे रफ ट्यूब कहा जाता है। फिर इसे आगे रोलिंग के लिए स्वचालित पाइप रोलिंग मिल में भेजा जाता है। अंत में, दीवार की मोटाई लेवलिंग मशीन द्वारा समायोजित की जाती है, और विनिर्देश आवश्यकताओं को पूरा करने के लिए आकार देने वाली मशीन द्वारा व्यास निर्धारित किया जाता है। हॉट रोल्ड सीमलेस स्टील पाइप का उत्पादन करने के लिए निरंतर ट्यूब रोलिंग मिलों का उपयोग एक अधिक उन्नत तरीका है।
(2) यदि आप छोटे आकार और बेहतर गुणवत्ता वाले सीमलेस पाइप प्राप्त करना चाहते हैं, तो आपको कोल्ड रोलिंग, कोल्ड ड्राइंग या दोनों के संयोजन का उपयोग करना चाहिए। कोल्ड रोलिंग आमतौर पर दो-रोल रोलिंग मिल पर की जाती है, और स्टील पाइप को एक अंगूठी के आकार के छेद में घुमाया जाता है जो एक चर-खंड परिपत्र छेद नाली और एक स्थिर शंक्वाकार सिर से बना होता है। कोल्ड ड्रॉइंग आमतौर पर सिंगल-चेन या डबल-चेन कोल्ड ड्रॉइंग मशीन पर की जाती है, जिसकी क्षमता 0.5 से 100 टन होती है।
(3) एक्सट्रूज़न विधि गर्म ट्यूब को एक बंद एक्सट्रूज़न सिलेंडर में रखना है, और छिद्रित रॉड एक्सट्रूज़न रॉड के साथ मिलकर एक छोटे डाई होल से निकाले गए हिस्से को बाहर निकालना है। इस विधि से छोटे व्यास वाले स्टील पाइप का उत्पादन किया जा सकता है।
उष्मा उपचार
सीमलेस स्टील पाइपों का ताप उपचार: एनीलिंग, सामान्यीकरण, तड़का, शमन; विभिन्न ताप उपचार प्रक्रियाओं के माध्यम से यांत्रिक गुणों की तकनीकी आवश्यकताओं को प्राप्त करना सीमलेस स्टील पाइप उद्योग में अपरिहार्य है। निम्नलिखित संक्षेप में विभिन्न सीमलेस स्टील पाइप ताप उपचार प्रक्रियाओं का परिचय देता है।
एनीलिंग: एक सीमलेस स्टील पाइप ताप उपचार प्रक्रिया जिसमें सीमलेस स्टील पाइप को धीरे-धीरे एक निश्चित डिग्री तक गर्म किया जाता है, पर्याप्त समय तक बनाए रखा जाता है, और फिर नियंत्रित दर पर ठंडा किया जाता है। इसे आम तौर पर पूर्ण एनीलिंग और अपूर्ण एनीलिंग में विभाजित किया जाता है।
एनीलिंग का उद्देश्य: एनीलिंग सीमलेस स्टील पाइप की आंतरिक संरचना को समायोजित कर सकता है, संरचनात्मक दोषों को खत्म कर सकता है, सीमलेस स्टील पाइप की कठोरता को कम कर सकता है, काटने के प्रदर्शन को अनुकूलित कर सकता है, सीमलेस स्टील पाइप के अंदर अवशिष्ट तनाव को खत्म कर सकता है, सीमलेस स्टील पाइप के विनिर्देशों को स्थिर कर सकता है और विरूपण को कम कर सकता है। और दरार की प्रवृत्ति.
सामान्यीकरण: सीमलेस स्टील पाइप को ऑस्टेनाइट के महत्वपूर्ण तापमान से 727 डिग्री से 912 डिग्री या 30 ~ 50 डिग्री तक गर्म करें, इसे कुछ समय तक गर्म रखें, भट्ठी से बाहर निकालें और हवा में ठंडा करें। यांत्रिक गुणों में सुधार (बढ़ाव में वृद्धि) के उद्देश्य को प्राप्त करने के लिए सीमलेस स्टील पाइपों के अनाज शोधन और कार्बाइड वितरण को एक समान बनाएं।
सामान्यीकरण का उद्देश्य: सामान्यीकरण के बाद, कम कार्बन वाले सीमलेस स्टील पाइप की कठोरता एनीलिंग की तुलना में थोड़ी अधिक होती है, और कठोरता भी बेहतर होती है; मध्यम-कार्बन सीमलेस स्टील पाइपों का सामान्यीकरण शमन और तड़के (शमन + उच्च तापमान तापमान) उपचार की जगह ले सकता है। सामान्य होने के बाद सीमलेस स्टील पाइप की कठोरता मध्यम है, कठोरता अच्छी है, और काटने का प्रदर्शन उत्कृष्ट है।
शमन: एक ताप उपचार प्रक्रिया जो सीमलेस स्टील पाइप संरचना को ऑस्टेनाइट से मार्टेंसाइट या बैनाइट में परिवर्तित करती है, सीमलेस स्टील पाइप को AC3 या AC1 तापमान से ऊपर गर्म करती है, फिर इसे तब तक गर्म रखती है जब तक कि सीमलेस स्टील पाइप की आंतरिक संरचना पूरी तरह या आंशिक रूप से ऑस्टेनाइट नहीं हो जाती। , और फिर इसे मार्टेंसाइट में बदलने के लिए महत्वपूर्ण शीतलन तापमान से अधिक तापमान पर एमएस में तुरंत ठंडा करता है।
शमन का उद्देश्य: सीमलेस स्टील पाइपों की कठोरता, पहनने के प्रतिरोध, कठोरता, थकान शक्ति और क्रूरता में सुधार के उद्देश्य को प्राप्त करने के लिए सीमलेस स्टील पाइपों की शमन को विभिन्न तापमानों पर तड़के के साथ जोड़ा जाना चाहिए, जिससे यांत्रिक गुणों की आवश्यकताओं को पूरा किया जा सके। निर्बाध स्टील पाइप।
टेम्परिंग: सीमलेस स्टील पाइपों की शमन के साथ संयोजन में उपयोग किया जाता है, शमन सीमलेस स्टील पाइप को फिर से महत्वपूर्ण तापमान तक गर्म किया जाता है, और फिर इन्सुलेशन की अवधि के बाद हवा या पानी या तेल में ठंडा किया जाता है।
तड़के का उद्देश्य: शमन के दौरान सीमलेस स्टील पाइप के आंतरिक तनाव को खत्म करना, बढ़ाव कठोरता में सुधार करना और कठोरता और ताकत को कम करना। तड़के का तापमान जितना अधिक होगा, कठोरता और ताकत उतनी ही कम होगी, और बढ़ाव कठोरता उतनी ही अधिक होगी। इसके अलावा, सीमलेस स्टील पाइपों का तड़का आंतरिक संरचना की स्थिरता में सुधार कर सकता है और इसकी विशिष्टताओं और प्रदर्शन को बनाए रख सकता है।
शमन और तड़का: सीमलेस स्टील पाइपों के शमन के बाद उच्च तापमान के तड़के के उपचार को शमन और तड़का उपचार कहा जाता है, जो अच्छे यांत्रिक गुणों वाले सीमलेस स्टील पाइपों के उद्देश्य को प्राप्त करने के लिए सीमलेस स्टील पाइपों का दोहरा ताप उपचार है।
निर्बाध पाइप वजन संदर्भ तालिका
सामान्य सीमलेस स्टील पाइप का सैद्धांतिक वजन गणना सूत्र है: (बाहरी व्यास - दीवार की मोटाई) * दीवार की मोटाई * 0.02466
|
इकाई:किलो/मी |
|
||||||
| बाहरी व्यास/दीवार की मोटाई |
3 |
3.5 |
4 |
4.5 |
5 |
5.5 |
6 |
|
32 |
2.146 |
2.460 |
2.762 |
3.052 |
3.329 |
3.594 |
3.847 |
|
38 |
2.589 |
2.978 |
3.354 |
3.718 |
4.069 |
4.408 |
4.735 |
|
42 |
2.885 |
3.323 |
3.749 |
4.162 |
4.562 |
4.951 |
5.327 |
|
45 |
3.107 |
3.582 |
4.044 |
4.495 |
4.932 |
5.358 |
5.771 |
|
50 |
3.477 |
4.014 |
4.538 |
5.049 |
5.549 |
6.036 |
6.511 |
|
54 |
3.773 |
4.359 |
4.932 |
5.493 |
6.042 |
6.578 |
7.103 |
|
57 |
3.995 |
4.618 |
5.228 |
5.826 |
6.412 |
6.985 |
7.546 |
|
60 |
4.217 |
4.877 |
5.524 |
6.159 |
6.782 |
7.392 |
7.990 |
|
63.5 |
4.476 |
5.179 |
5.869 |
6.548 |
7.214 |
7.867 |
8.508 |
|
68 |
4.809 |
5.567 |
6.313 |
7.047 |
7.768 |
8.477 |
9.174 |
|
70 |
4.957 |
5.740 |
6.511 |
7.269 |
8.015 |
8.749 |
9.470 |
|
73 |
5.179 |
5.999 |
6.807 |
7.602 |
8.385 |
9.156 |
9.914 |
|
76 |
5.401 |
6.258 |
7.103 |
7.935 |
8.755 |
9.563 |
10.358 |
|
89 |
6.363 |
7.380 |
8.385 |
9.378 |
10.358 |
11.326 |
12.281 |
|
108 |
7.768 |
9.020 |
10.259 |
11.486 |
12.701 |
13.903 |
15.093 |
|
133 |
11.178 |
12.725 |
14.261 |
15.783 |
17.294 |
18.792 |
|
|
159 |
13.422 |
15.290 |
17.146 |
18.989 |
20.821 |
22.639 |
|
|
219 |
18.601 |
21.209 |
23.805 |
26.388 |
28.959 |
31.517 |
|
|
273 |
23.262 |
26.536 |
29.797 |
33.046 |
36.283 |
39.508 |
|
|
325 |
27.750 |
31.665 |
35.568 |
39.458 |
43.337 |
47.202 |
|
|
355 |
38.897 |
43.158 |
47.406 |
51.641 |
|||
|
377 |
41.339 |
45.871 |
50.390 |
54.897 |
|||
|
426 |
46.777 |
51.913 |
57.036 |
62.147 |
|||
|
450 |
|||||||
|
480 |
|||||||
|
530 |
|||||||
|
630 |
|||||||
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||


